焊工个人简历的核心逻辑就一条——让招聘方在30秒内看清你能焊什么、焊过什么、手里有什么证,按“基本信息→证书资质→实操技能→项目经历”的顺序填充,这份简历就算立住了。多数焊工师傅写简历时卡壳,不是技术不行,而是不知道把日常干活的本事翻译成招聘方看得懂的语言,下面拆开讲每一步怎么写。
焊工简历的骨架怎么搭才能通过筛选
简历不需要花哨模板,但结构必须让筛简历的人一眼抓到重点,焊工岗位的简历和办公室文职不同,招聘方最关心三件事:持证情况、实操经验、能接受的薪资范围,这三项必须在简历前半屏全部露出来。
基本信息只保留招聘方真正关心的
姓名、电话、年龄、现居城市、求职意向,五行搞定,籍贯、婚姻状况、政治面貌这些和焊工岗位关系不大,除非应聘国企或央企,否则占用空间反而拖慢筛选速度,求职意向直接写“焊工”“二保焊焊工”“氩弧焊焊工”,别写“普工/操作工”这种模糊词,否则系统筛选时你很可能被分错类。
证书栏别只写证名,要带发证机关
焊工证书分三种主要类型,招聘方对它们的认可度差别很大:
- 应急管理部门颁发的熔化焊接与热切割特种作业操作证,也就是常说的IC卡操作证,是上岗底线,必须写在最前面
- 人社部门颁发的焊工职业技能等级证书,初级中级高级,代表技能评定水平,有就写
- 市场监督管理部门颁发的特种设备焊接作业证,压力容器和管道焊接用,持有者价格能上浮一档
每个证书后面加上发证机关和有效期,比只写“有焊工证”三个字可信得多,行内人一看就知道你懂行。
技能栏用“焊接方法+位置+材料”的公式
不要只写“熟练掌握焊接技术”,这等于没说,技能描述用固定格式:焊接方法(手工电弧焊、CO₂气体保护焊、氩弧焊、埋弧焊)+焊接位置(平焊、立焊、横焊、仰焊)+材料类型(碳钢、不锈钢、铝合金、低合金钢)。
一条合格的技能描述长这样:熟练使用二保焊和手工电弧焊,平焊、立焊均可操作,主焊8mm至20mm碳钢中厚板,能独立完成多层多道焊。这比“会二保焊”四个字的信息量大出几倍。
焊工简历工作经历怎么写才不空泛
这一部分是整份简历的灵魂,八成焊工的工作经历写的是“在某厂担任焊工,负责日常焊接工作”,换谁都一样,根本看不出个人差别,要让经历有画面感,必须把具体场景和参数填进去。
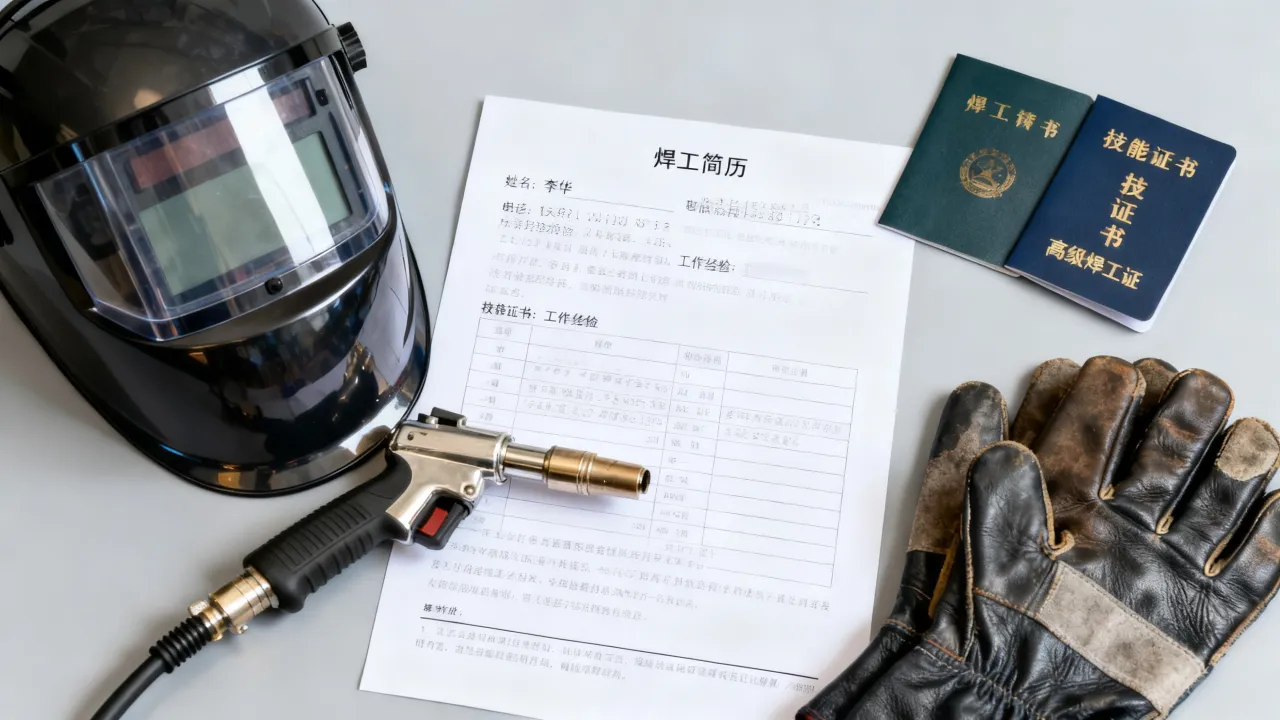
把“干了几年焊工”拆成可感知的画面
行业共识认为,焊接水平靠的是“焊口数量、探伤比例、返工率”这三个硬指标衡量,写工作经历时,优先把这些数据写进去:
- 对接过什么产品:管道预制、钢结构制作、船舶分段、压力容器、设备维修
- 焊接标准要求:打底用氩弧焊还是电焊,填充盖面用几层几道,拍片比例是多少
- 你独立完成的典型工件:独立完成直径57mm至219mm管道打底填充盖面,100%RT探伤通过”
“探伤通过率90%以上”这样的表达,哪怕模糊一些也比“焊接质量好”强,招聘方里的老焊工一看到探伤这两个字,就知道你干的不是虚活。
项目经历比流水账工作经历更有说服力
如果你常年在工地辗转,建议用项目经历取代单纯的时间线,格式如下:
- 项目名称:某某钢结构厂房项目H型钢梁柱焊接,CO₂气保焊平焊为主,板材厚度12mm至25mm,焊缝等级二级
- 你的角色:班组主力焊工,配合探伤检测,焊缝一次性合格
有多个项目就列两到三条,挑最有分量的写,没有项目经历的,就把工作过的车间焊接内容细化,在矿机装配车间负责液压支架底座拼焊,全部采用混合气保焊,板厚16mm至30mm”。
带班经验或带徒经历单独列一条
如果你带过班组、分配过任务、或者带过学徒,把这段经历单列出来,名称就叫“班组管理经验”,一两行字就行:“带领3至5人小组完成钢结构预制任务,负责焊前交底、焊缝自检、配合第三方探伤抽检。”焊工班长岗位的招聘方看到这段,会优先约你面试。
下面这个对比表格,直接说明了同样一个焊工,两种写法的差距:
| 写法对比 | 泛泛描述 | 有画面感的描述 | |---|---|---|| 负责车间焊接工作 | 负责钢结构H型钢拼接焊接,Ф1.2药芯焊丝,平焊为主,单条焊缝长度不超过1.2米,根部间隙2至3毫米 | | 质量表现 | 焊接质量好 | 车间探伤抽检一次通过率,在班组内排前三 | | 效率表现 | 干活快 | 8小时工作日,可完成20至25个对接口的打底填充盖面 |
第二种写法不需要任何玄虚修辞,却能让招聘方脑补出一个真实的车间画面。
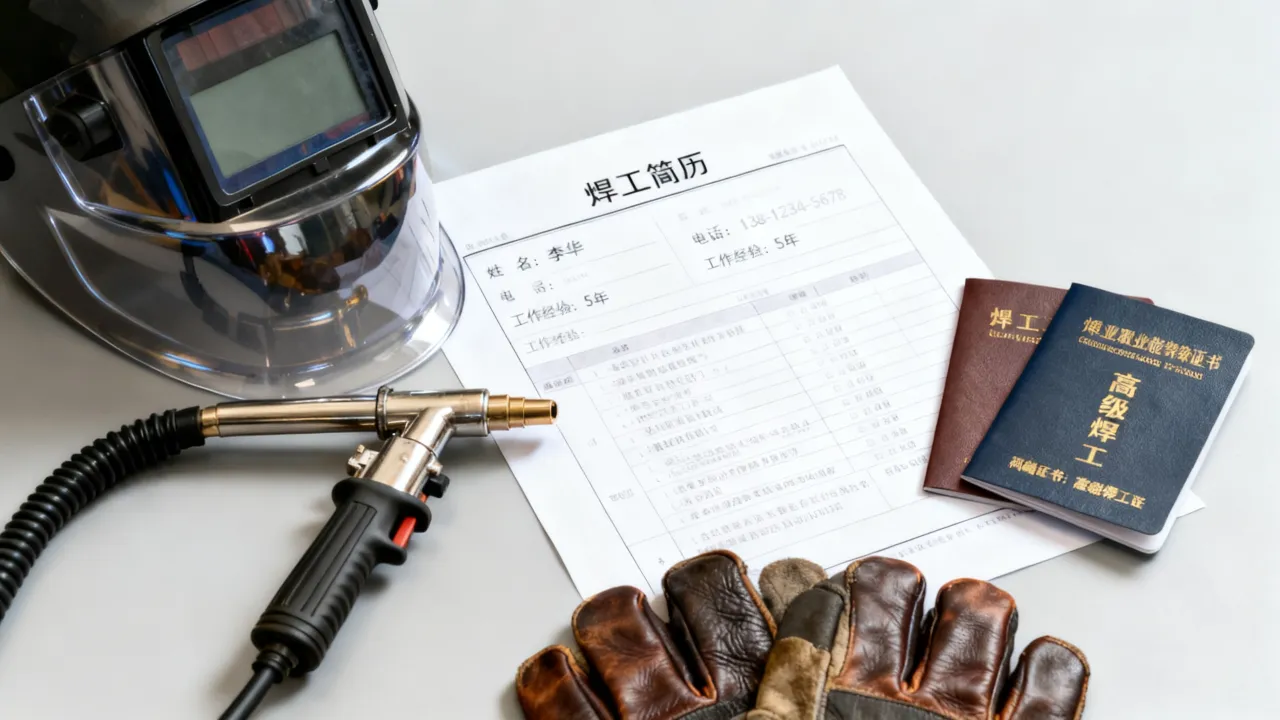
没有焊工证简历怎么写才有面试机会
很多焊工师傅手艺不差,就是证没到手,或者证件过期了,写简历时心里发虚,这里有一个现实:正规企业和大型工地进场必须持证,但相当一部分小型加工厂和维修活,更看重试焊表现。
先把证书类型搞清楚再决定怎么写
焊工证里最硬的一张是应急管理部门发的IC卡操作证,全国通用,三年复审一次,如果你只是过期了没有复审,写“复审中”或者“已报名复审考试”,比写“无证”好得多,如果你考的是人社部门的职业技能等级证,而没考IC卡操作证,许多企业的焊工岗也认可,因为等级证里包含实操考核。
策略如下:
- 有操作证:写在基本信息正下方,加粗字体无妨
- 只有等级证:写在操作证的位置,标注“职业技能等级证(四级/中级工)”
- 什么都没有:不设证书栏,把实操能力前置到技能栏第一行,增加试焊意愿
用“动手能力证明现货”弥补证书缺失
没有证的焊工,简历里务必增加一条“可现场试焊”的说明,并描述你的试焊强项,写“手把焊打底漂亮”“二保焊成型稳定”“气割下料精准”都可以,私营老板从这条信息里能读到“这个师傅来了就能上手”。
还有一种常见情况:从部队转业的焊工,有些有军队技能认证,地方企业不见得认识,建议在简历里写“原部队焊接岗位,从事装甲车底盘维修焊接”,后面加“在部队业务考核中多次获评优秀”,这比任何证书都更有说服力。
换工种方向的简历怎么调
十多年焊工想转自动焊或氩弧焊方向的,技能栏要突出“可转型”的证据,长期手把焊经验,理解焊缝成型原理,对自动焊接小车设备的焊接参数调整上手快”,这种表述称为“可迁移技能”,比硬写“有自动焊经验”诚实得多。
二保焊焊工简历侧重点怎么写才精准
二保焊是目前钢结构、车辆制造、机械加工行业用量最大的焊接方法,二保焊焊工简历在招聘平台上被搜索的频率相当高,如果你主做二保焊,简历里的技能描述和项目经历要围绕着二保焊的核心参数来写。
二保焊工简历里的关键参数
二保焊的焊接质量受电流电压匹配、焊丝直径、气体流量三个参数影响极大,把这些写进简历,能瞬间建立专家印象:
- 焊丝型号和直径:实芯焊丝ER50-6,直径1.0mm或1.2mm
- 适用板厚范围:2mm薄板到25mm中厚板均有经验
- 焊接位置:平焊成型稳定,立焊能烧,仰焊有基础
列出这些参数后,再加上一句“现场进行焊接工艺评定,能够独立调整参数以达到探伤标准”,你的专业度明显高于笼统写“会二保焊”的竞争者。
氩弧焊和管道焊的简历调整逻辑
如果你主攻氩弧焊,尤其是不锈钢管道和薄板,简历里必须体现“清洁意识”,具体写法:焊接前使用丙酮或酒精擦拭坡口两侧油污,控制钨极伸出长度2至4mm,氩气流量8至12L/min,打底时内部充氩保护。这段操作路径是业内公认的管道焊接基本规范,写出来说明你真在管线上干过。
管道焊工在简历里强调探伤合格率,优于强调焊接速度,容器厂和管道工程公司更看重RT拍片成绩,因为焊缝内部质量直接与安全挂钩。
收尾的话
简历上的每一个字,本质都是把你脑子里的手艺翻译成纸面上的证据,焊工这个工种最不吃花招,最吃真实,把证书列清楚、把干过的活写具体、把探伤和板厚这些硬词用上,就能在众多焊工简历里被招聘经理多留一眼,试焊台前见真章,简历能替你拿到那一分钟的试焊机会,就够了。
常见问题问答
没有焊工证的二保焊师傅找工作,简历上写“无证”还是回避不写?
回避不写比明确写“无证”更好,但别造假,技能栏里把实打实的经验写足,末段加“可试焊演示”,让招聘方通过实操来验证。
焊工简历里要不要写期望薪资?
建议写区间而不是固定数字,8000至10000元”,区间下限设为自己的底线,上限比理想值高5%左右,焊工市场价和地区关系很大,上海、苏州、南通和西部地区差距明显,写“根据项目情况可谈”也比空着强。
焊工简历用Word表格排版合适吗?
可以直接用Word的“表格式简历模板”,但不要花哨配图,黑字白底加细线分隔,正好符合工厂管理人员的阅习惯,PDF格式导出后再投递,避免手机端打开乱排版,焊工师傅看不懂的电脑操作就找年轻人帮一次忙,之后就能反复使用。