数控编程的核心写法,就是先把零件图纸的几何信息转换成刀路轨迹的坐标数据,再按照数控系统能识别的G代码和M代码规则,把工艺参数、刀具信息和加工顺序编排成一段完整的程序。很多人一提到“数控怎么写的”就发怵,其实拆开看,它跟你写一份详细的做饭菜谱差不多:放什么料(刀具)、先炒哪个菜(加工顺序)、火候多大(切削参数)、什么时候起锅(换刀和退刀),下面我把这套逻辑一层层剥给你看。
写数控程序前,先搞懂你在跟谁说话
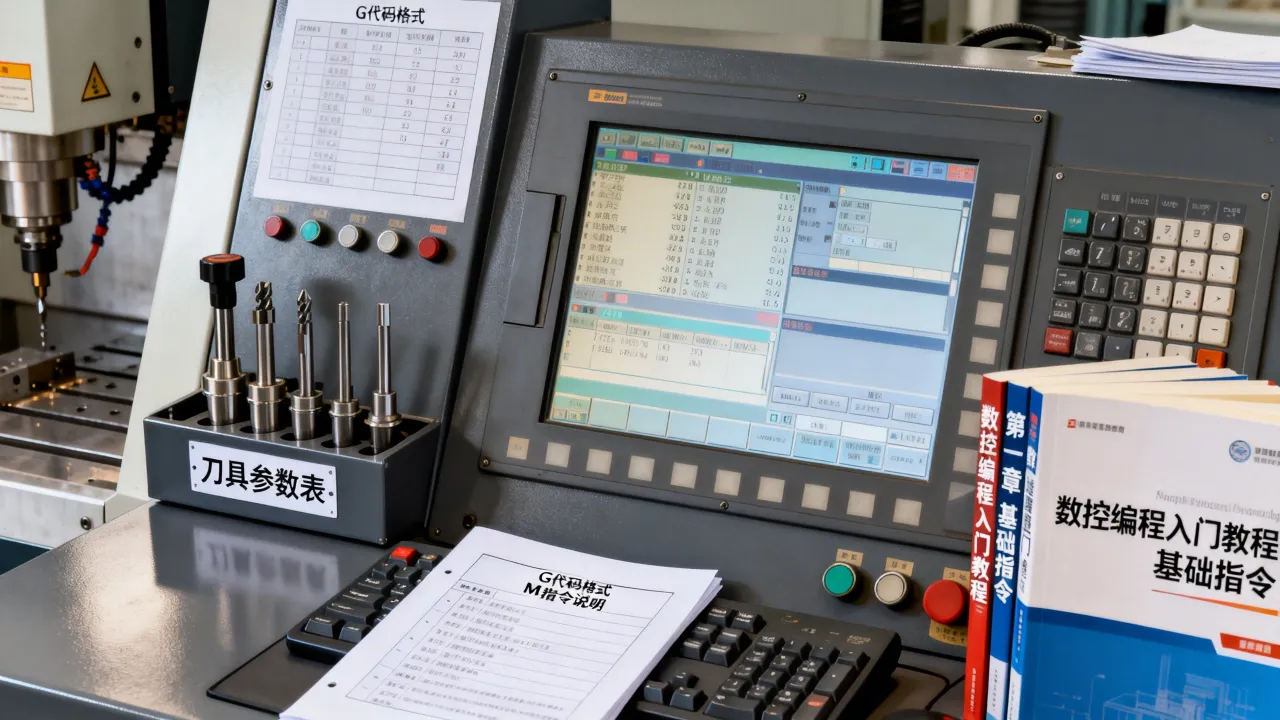
数控机床本身是个“死脑筋”,它只认固定格式的代码,你写给它的程序,本质上是让它按部就班执行动作的指令清单,搞懂这几个基本元素,你就算入门了。
程序结构就像一篇文章,有头有身有尾
一个完整的数控加工程序,通常包含三个部分:
- 程序头:用
O0001(法兰克系统)或 (西门子系统)开头,给程序起个名字,方便机床调用和存档。 - 程序主体:由一个个程序段(Block)组成,每个程序段就是一行指令,告诉机床“从A点直线走到B点”“把主轴转速调到1500转”等。
- 程序结束:用
M30或M02让机床停下来,主轴停转、冷却液关闭,整个加工流程结束。
常用指令你得认全,它们是程序的基本词库
数控程序的语言体系不算复杂,常用的就那几十个,新手最需要先背下来的,是下面这组:
- G00:快速定位,机床以最快速度移动,不切削,常用于空行程。
- G01:直线插补,按指定进给速度走直线,这是切削的主力指令。
- G02/G03:圆弧插补,G02顺时针走圆弧,G03逆时针走圆弧。
- G90/G91:绝对坐标和增量坐标切换,定义了坐标值是相对于原点还是相对于上一点。
- M03/M04:主轴正转和反转。
- M05:主轴停止。
- M08/M09:冷却液开和关。
- T0101:换1号刀,同时调用1号刀补。
坐标体系是程序的骨架,算错一个数就废一件料
写程序的核心工作之一,就是把图纸上的尺寸转换成机床坐标系里的X、Z(车床)或X、Y、Z(铣床)数值,这里有个关键概念是工件坐标系——你把工件装夹在机床工作台上,然后设定一个原点(通常设在工件右端面中心或顶面中心),程序里的所有坐标都相对于这个原点,这几年数控系统行业发展得比较成熟, 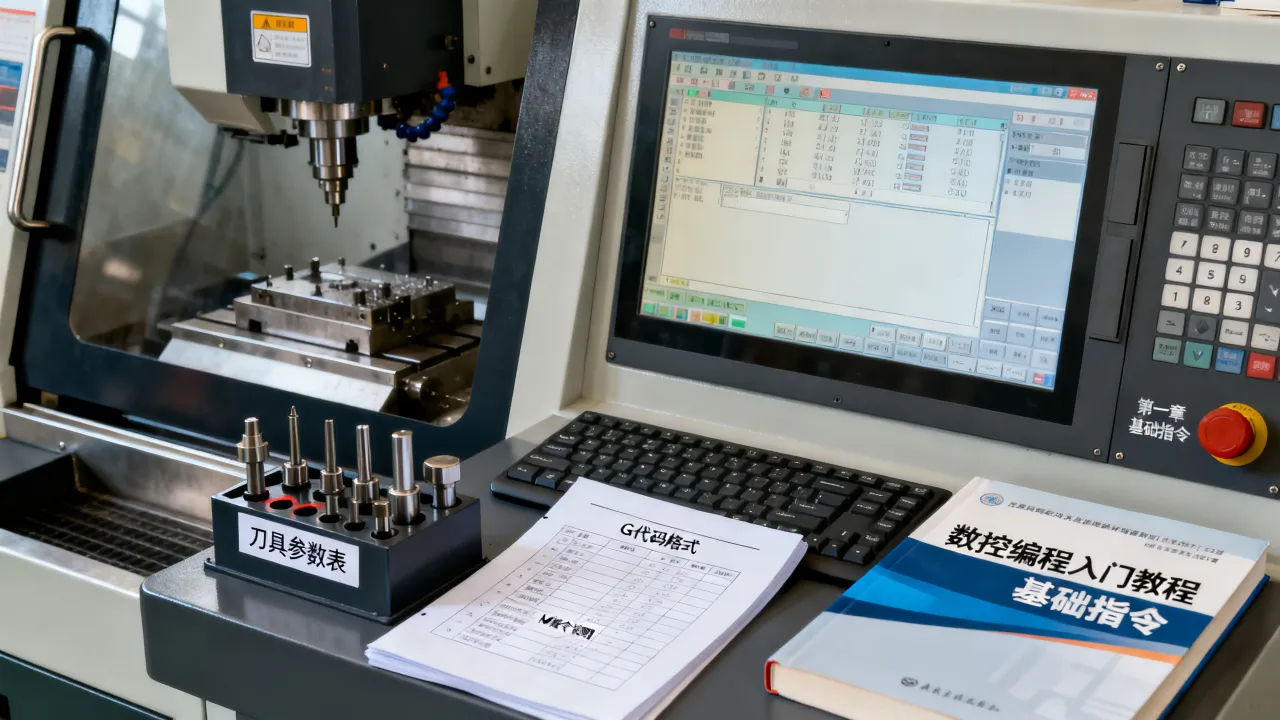
手工编程和自动编程哪个好?看加工对象说话
很多刚入行的朋友纠结“数控怎么写的”这个问题,其实本质是在纠结该用手写代码还是用软件生成,这两条路没有绝对的优劣之分,完全取决于你加工什么活。
手工编程适合简单零件和急活
所谓手工编程,就是你拿着计算器,对着图纸一个一个坐标点算出来,然后手敲进机床面板,它的优势在于灵活和快——如果只加工一个简单的台阶轴、一个带孔的法兰盘,点位就那么十几个,你输代码五分钟后就能上机,而且遇到单件小批量、急活的时候,你不需要花时间建三维模型、生成刀路,直接上手写反而效率更高。
自动编程才是复杂零件的终极解法
现在的模具型腔、复杂曲面、多轴联动零件,用手工算坐标基本不现实,业内专家指出,在模具制造和航空航天零件加工领域,采用CAM软件辅助编程已成为绝对主流,你只需要在软件里建好模型或导入客户图纸,设定加工策略(比如等高铣、平行铣、螺旋铣),软件就会自动帮你规划刀路并生成G代码,后缀名通常是 .nc 或 .tap,通过U盘或网线传到机床就能跑。
| 对比维度 | 手工编程 | 自动编程(CAM软件) |
|---|---|---|
| 适用场景 | 简单零件、急件、单件试制 | 复杂曲面、模具、批量件 |
| 学习门槛 | 低,懂代码就能干 | 高,要会建模和软件操作 |
| 出错率 | 人为算错风险大 | 靠软件校验,出错率低 |
| 修改便利性 | 改一处要检查关联坐标 | 改模型重新生成即可 |
| 上手速度 | 半小时能编一个小件 | 需要系统学1-3个月 |
数控编程初学者先学什么?按这条路线走不踩坑
如果你现在完全零基础,打开机床面板看啥都迷糊,不用慌,自学数控编程入门的关键不是死记硬背代码,而是建立一套“从图纸到加工”的思维链路。
第一步:看懂图纸是基本功,比背代码更重要
图纸上有尺寸公差、表面粗糙度、基准符号、形位公差,你得能通过图纸想象出这个零件长什么样,以及哪里需要精加工、哪里只是粗加工,很多时候程序写不出来,不是不会写代码,而是根本没看懂图纸上那个直径符号带公差到底意味着刀具要走两刀还是三刀。
第二步:学会对刀和坐标系设定
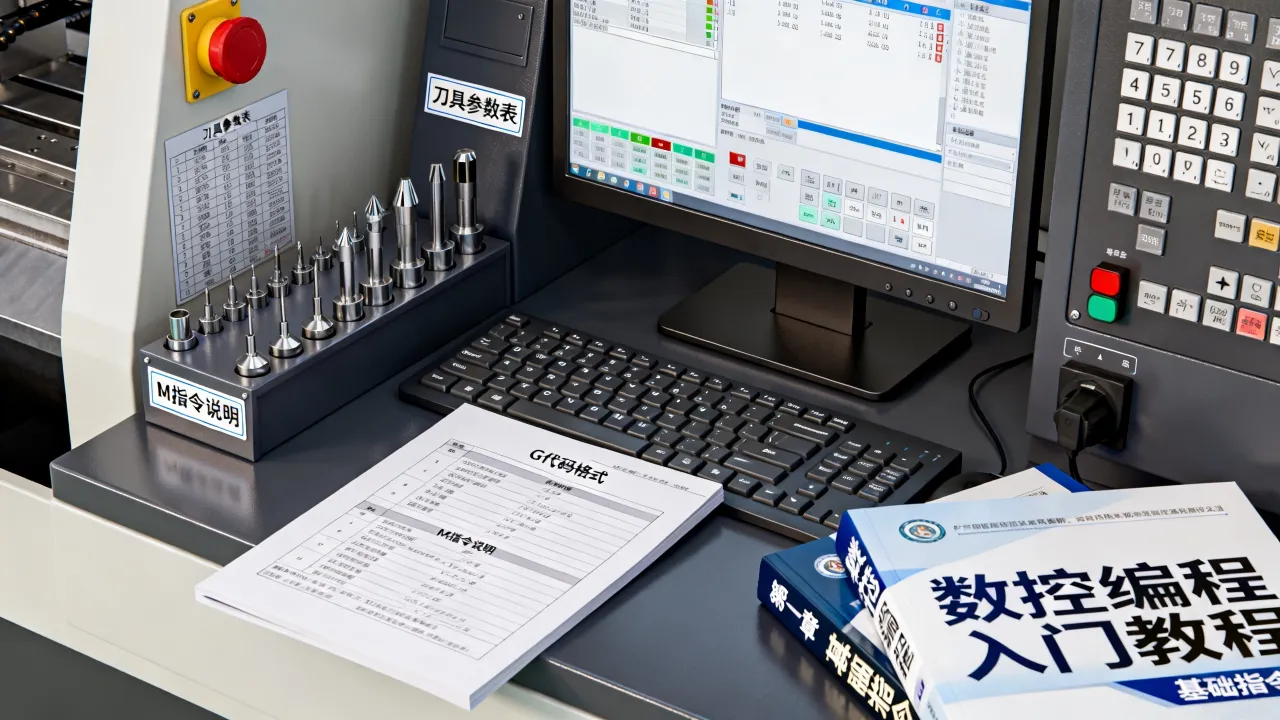
程序里的坐标是“理想值”,而机床实际谁知道刀尖在哪?这时候就得靠对刀来建立工件坐标系,操作步骤如下:
- 装好工件和刀具后,用手轮把刀尖慢慢靠近工件端面。
- 当刀尖刚好碰到工件表面时,记住此时机床的机械坐标值。
- 在系统面板的“工件坐标系设定”页面,把这个数值输入到G54(或G55)对应的Z轴位置。
- 同样方法对X轴(车床是试切外圆后测量直径,再输入数值)。
- 程序里调用
G54指令,系统就知道工件原点在哪了。
第三步:先练G01直线加工,再碰圆弧和循环
新手最容易犯的毛病是上来就编一个带圆弧、带螺纹、带钻孔的复合程序,结果机床一跑就撞刀,比较稳妥的做法是:先用一块废料,编一段 G00 快速进刀、G01 直线切削的程序,把外圆车一刀,看尺寸准不准;然后再学 G02/G03 走圆弧;最后再学固定循环指令,比如钻孔用的 G81、攻丝用的 G84,这类指令能大幅精简程序行数。
数控编程培训多少钱?这份成本清单你收好
很多人问“数控怎么写的”之后紧接着就问“去哪学、学多久、花多少钱”,这行业跟其他技术工种一样,知识本身不值钱,但系统的经验指导值钱,目前市面上数控编程培训的收费大概呈现这样几个档位:
- 纯线上视频课:价格在几百到两三千元,适合有基础的人查漏补缺,但没法解决实操难题。
- 线下短期速成班:周期1-2个月,价格通常在三五千到近万元,包含机床实操,对零基础转行者比较友好。
- 厂里跟师傅学:不用直接交学费,但工期紧张时师傅没空带,技术学到哪算哪,更多靠你自己悟。
行业共识认为,报培训班不如找一家愿意培养新人的工厂,边干边学不拿工资,半年下来你能接触到真实的加工工艺、工装夹具、材料特性和刀具参数,这些是在培训班里用切削铝件练不出来,等你搞清楚“写程序”和“干出合格零件”之间的差距,月薪从五六千跳到过万在数控编程行业里的概率并不算低。
写程序最忌这几件事,我踩过的坑你别再踩
在实际加工中,程序写出来能跑和跑出的活合格,完全是两码事,以下几个问题是新手高频出错的重灾区,你得特别注意。
忘记取消刀补或半径补偿,是撞机头号杀手
用铣床加工轮廓时,很多人用了 G41/G42(刀具半径补偿)却忘了在程序结尾用 G40 取消,结果下一把刀继续带着补偿跑,工件尺寸直接偏掉一毫米甚至更多。每次程序单最后检查一遍,G40、M05、M30 一个不能少。
进给速度和主轴转速不匹配,刀毁得快
比如用直径10毫米的硬质合金铣刀加工45号钢,主轴转速给到8000转,进给却只有50毫米每分钟,刀具会剧烈摩擦发热,没干几分钟就崩刃了,给你一个参考判断方法:听声音,切削声应该是沉闷连续的,如果出现刺耳尖叫,那就是参数不匹配,立刻停机调整。
程序单信息不全,换个人就干不了活
正规工厂的程序单上,必须有工件名称、程序名、刀具规格、对刀方式、装夹照片、加工时间预估,你写程序时顺手把这些信息填上去,后面操机师傅少骂你两句,车间流转效率也高。
Q&A:数控编程相关常见疑问解答
数控车床和加工中心的程序写法有哪些区别?
最大的区别在坐标轴和基本指令上,数控车床是两轴(X和Z),主轴夹持工件旋转,刀具做直线或圆弧运动;加工中心是X、Y、Z三轴及以上,主轴带动刀具旋转,工件固定在工作台上,车床编程里常用 G71 这种粗车循环指令来快速去除余量,而加工中心则多用 G90 钻孔循环或 G54 坐标系调用。
学数控编程需要懂英语吗?
严格来说不需要,G代码和M代码本质上是数字编号,你只需要记住编号对应的功能即可,M03代表正转,不是靠英语单词联想出来的,靠的是记忆,如果你后期要用Mastercam或UG这类英文版本软件,基础的操作界面试着去理解,能减少不少操作障碍。
数控编程写出来的程序,怎么快速检查有没有错误?
最实用的方法是调出机床的图形模拟功能,每台数控系统基本都内置了刀路轨迹显示,你可以空运行程序,观察屏幕上刀路是否与图纸轮廓贴合,看有没有突然的跳跃或方向突变,等于在真正切料之前,让机床先把路径走一遍给你看,这一步能拦截掉相当一部分低级错误。