定角度、夹紧、匀速推、分次进刀,熟练后能在一分钟内磨出笔直的45度边。很多人买了导角器回家,第一反应是直接往瓷砖上一卡就开始磨,结果边口崩瓷、角度跑偏,最后怪工具不行,其实这工具的设计逻辑非常朴素,它就是给手持磨光机找一个“轨道”,所有操作都要围绕“固定”和“限位”展开,本文就把从拆箱到收工的完整流程拆开讲清楚。
导角器使用前必须搞懂的结构与角度设定
拿到导角器,先别急着装磨片,行业里把导角器分成三个核心部件:定位底板、角度调节臂、磨机固定座,定位底板负责贴在瓷砖表面,调节臂控制磨光机倾斜的角度,固定座咬住磨光机头部,三者之中任何一个松动,倒出来的边都会像狗啃一样。导角器安装到磨光机的三个关键卡点
手动导角器最常见的问题是装反,磨光机主轴朝下,调节臂的旋转轴必须对准磨片中心线,这一步错了,磨出来的倒角会一边厚一边薄,具体操作:- 先松开固定座侧面的两颗内六角螺丝
- 把磨光机头部卡入座内,磨片垂直于水平面
- 拧紧螺丝后用手晃动磨机,确认没有间隙
- 再把角度调节臂对准定位底板的刻度
很多朋友忽略了一个细节:导角器底部通常有硬质合金滑块,它是用来接触瓷砖表面的,如果滑块磨损严重,角度会悄悄偏移,建议每用两三百米就检查一次磨损面。
45度角的标准调法,以瓷砖阳角为例
瓷砖倒角绝大多数场景是45度,目的让两块砖拼出直角阳角,调整方法如下:- 将调节臂上的刻度环松开
- 对准45度刻度线后锁紧
- 把导角器平放在废砖上,观察磨片是否与砖面形成标准的45度夹角
- 用角尺复核,误差超过1度就要重新调
注意:有些导角器上有两个角度刻度,一个是“倒角角度”,另一个是“磨机倾角”,两者是互补关系,比如你要磨45度倒角,磨光机相对垂直面的倾角就要调成45度;如果调成30度,磨出来的边就太陡,两块砖拼在一起会形成钝角,这里最容易搞反,贴着墙面看效果的时候已经晚了。
导角器怎么用才能不崩瓷?实操顺序和手法拆解
调好角度只是热身,真正的技术活在于手法,业内有句行话叫“三推一停”,意思是推三次停一次检查,下面这套流程是老师傅最常用的套路,照着做基本不会失手。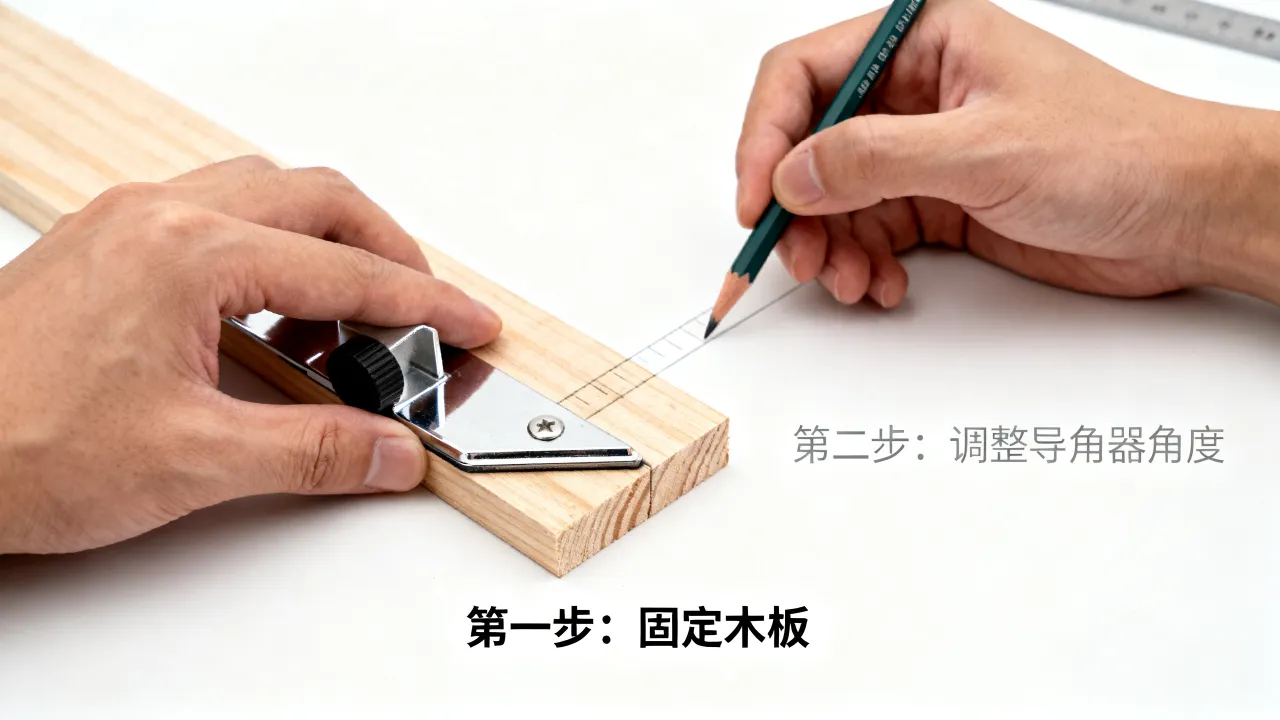
- 磨片选择:倒角用金属烧结片,别用树脂切片,烧结片寿命长且出边利落
- 转速控制:保持磨机档位在中速偏上,手推速度要均匀,犹豫和停顿是崩瓷的元凶
第二步:正式倒角的分段推进法
一次磨到位的想法很危险,手一抖就可能磨深,正确的做法是把总进刀量拆成两到三次:| 次数 | 进刀深度 | 操作要求 |
|---|---|---|
| 第一次 | 约总深度的三分之一 | 轻推,感受阻力是否均匀 |
| 第二次 | 约总深度的三分之二 | 观察磨边宽度是否一致 |
| 第三次 | 达到要求的斜边尺寸 | 匀速慢推,不施加额外压力 |
在推的过程中,要用另一只手轻轻按住导角器底板的远端,防止工具翘头,完成后,用手指顺着斜边摸一遍:顺滑的就是好活,有台阶感的说明某次进刀不均匀,这种检查方式远比肉眼盯着看可靠。
第三步:收边处理让阳角真正“锋利”
磨完45度大面之后,斜边边缘会留下一层毛刺,用砂纸片折叠成一小块,沿边缘轻轻蹭两下,把锋利的棱角修出微小的圆弧,很多施工方忽略这个细节,导致后期搬家具时一碰就掉瓷,这一小步,就是工程队验收时“摸边检查”过关的关键。不同场景下导角器使用方法的差别:石材、岩板与木工
导角器不是瓷砖专用,但换一种材料,操作逻辑就略有不同。石材和岩板导角器的操作要点
天然大理石和大规格岩板倒角时,最怕的是“热”和“震”,石材导热慢,局部温度过高会发白变色,操作时建议给磨片加冷却水,没条件加水就采用“点磨”方式:每推十几厘米就把磨机抬离表面,让空气带走热量。岩板比瓷砖硬且脆,倒角切入角要更小,比如标准45度,用在岩板上建议先磨到50度左右,再手工微调角度磨到45度,相当于先粗磨后精磨,减少一次成型带来的崩边风险,业内人士指出,岩板倒角的利润空间高,但返工代价也大,慢工出细活是这一行的铁律。
木工导角器怎么用?思路和石材完全不同
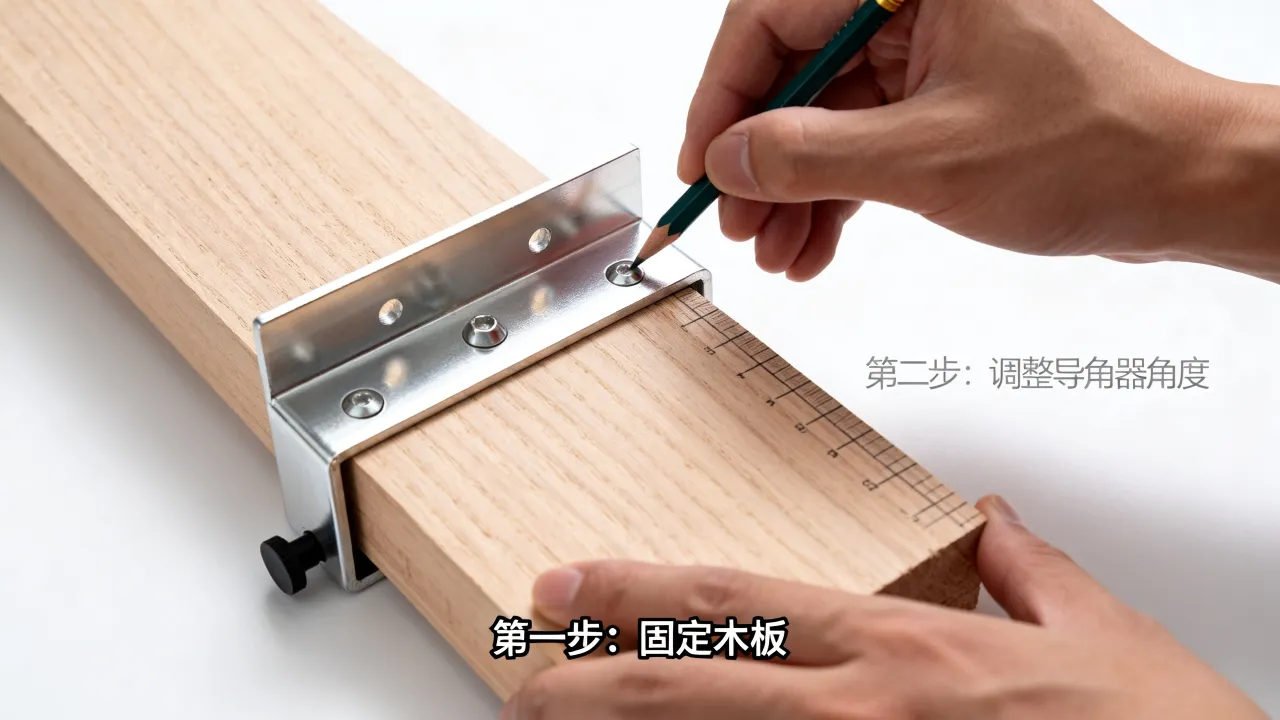
木工用的导角器通常配合修边机使用,原理是给铣刀限位,而不是给磨机限位,使用方法上注意一个核心区别:石材导角器贴着工件表面滑动,而木工导角器的轴承是贴着工件边缘滚动,滚动意味着不能后退,只能顺木纹方向往前推,逆纹路会撕裂木纤维。木料倒角深度通常很浅,一般不超过3毫米,调节方式是通过旋拧底部限位柱,而不是角度臂,如果你的导角器是金属加工用的重型款,用在木料上反而容易压出痕迹。
湿切和干切对导角器寿命的影响
大多数手动导角器的滑块是金属材质,干磨时粉尘会钻进调节臂的转轴缝隙里,越用越卡,常见处理办法是:每干磨半小时,拆下调节臂用气枪吹一遍,如果是湿切,注意收工后涂一层防锈油,不然滑块和弹簧两天就锈死,不少花岗岩加工师傅习惯自备一瓶缝纫机油,效果比WD-40更持久。导角器常见操作失误与角度不准的排查方法
角度越磨越歪,很多时候不是技术问题,而是工具本身没保养。角度跑偏的四个根源
- 调节臂锁紧螺丝滑丝,位置在旋转轴内侧,肉眼不易发现
- 底板滑块磨损,b>左右滑块高度差超过0.5毫米就会跑偏
- 磨光机法兰盘变形,换新磨片后端面跳动严重
- 导角器底板没有完全贴紧砖面,操作时悬空
排查手法很简单:把导角器放在平玻璃上,用塞尺塞底板四角,如果一侧能塞进0.2毫米的塞尺,说明底板已经变形,这个问题往往被忽视,但它恰恰是导致倒角深浅不一的最常见原因,行业共识认为,这类磨损属于正常消耗,三个月换一次底板滑块属于合理维护频率。
磨出来呈波浪形?问题出在双手配合
波浪边十有八九是双手发力不均导致的,正确发力方式:右手握磨机,左手压在导角器重心正上方,想象成在熨衣服,压力要垂直向下,不能有往前顶的力,有一个快速找感觉的办法:在导角器底板上贴一段美纹纸,推的时候眼睛盯着美纹纸边缘,如果它和砖边始终保持平行,你的手法就是对的。导角器什么牌子好?价格区间怎么选?
入门用户和老师傅对导角器的需求完全不一样,先明确自己属于哪一类,再花钱。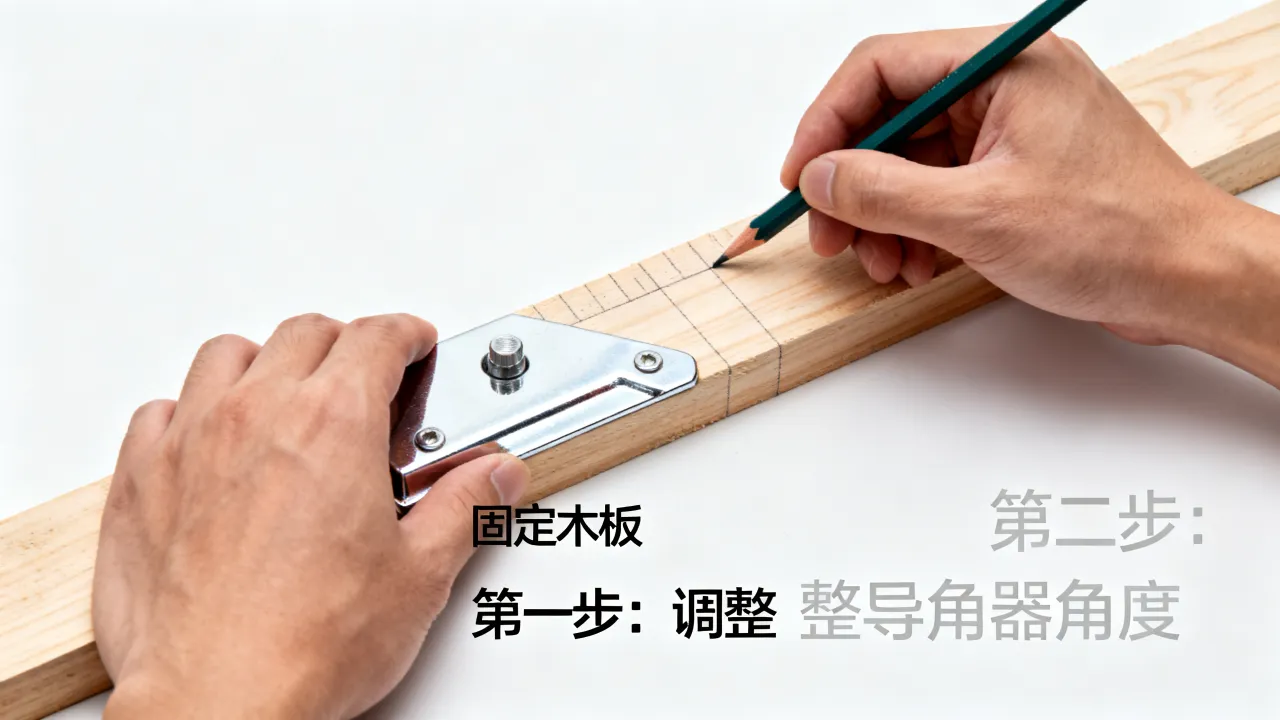
| 类型 | 参考价格 | 适用人群 | 特点 |
|---|---|---|---|
| 简易塑料款 | 几块钱到二十几块 | 偶尔磨一两块砖 | 固定角度不可调,寿命短 |
| 铝合金可调款 | 几十元到一百多元 | 装修师傅日常用 | 角度可调范围大,耐用度中等 |
| 重型全钢款 | 两三百元以上 | 石材加工厂高频使用 | 精度高,适合每天长时间作业 |
作为家用装修,买铝合金可调款就足够覆盖所有场景,不建议图便宜买几块钱的塑料货,底板的平整度一塌糊涂,磨出来的角度根本没法看,如果是石材加工厂接工程单,全钢款是刚需,一天磨几百米边,铝合金款扛不住。